

-WACHS-FEINGUSS
Unter Spezialguss versteht man eine Familie von Gussverfahren, die sich hinsichtlich Formmaterialien, Formfüllung und Erstarrung deutlich vom Sandguss unterscheiden. Heutzutage sind über 20 Spezialgussverfahren im Einsatz, wobei zu den gängigsten Feinguss, Schaumausschmelzguss, Kokillenguss, Druckguss, Niederdruckguss, Schleuderguss, Gegendruckguss und Strangguss gehören. Als Technologie zur nahezu -Endformung- entwickelt sich der Spezialguss weiter in Richtung größerer Präzision, dünnerer Wandabschnitte, geringerem Gewicht und verbesserter Energieeffizienz und findet zunehmend breite Anwendung in allen Branchen.
Feinguss – Grundsätze
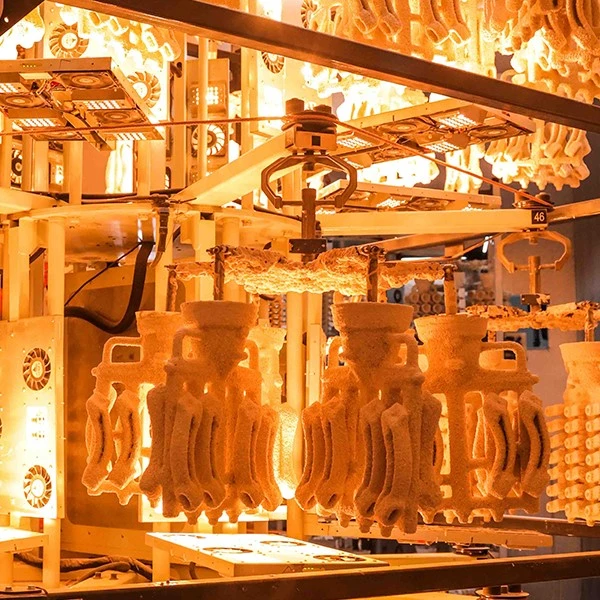
Beim Feinguss wird aus einem Verbrauchsmaterial ein Modell erstellt, dieses mit mehreren Schichten feuerfestem Material beschichtet und nach dem Aushärten und Trocknen der Beschichtung das Modell ausgeschmolzen, um eine Keramikschale zu erzeugen. Die Schale wird dann bei hohen Temperaturen gebrannt, bevor geschmolzenes Metall gegossen wird, um den Guss herzustellen. Da die ersten bei diesem Verfahren verwendeten Modelle aus Wachs bestanden, wird es auch als Wachsguss oder Wachsausschmelzverfahren bezeichnet.
Zu den primären Prozessschritten gehören: Entwerfen und Herstellen von Matrizen, Herstellen von Wachsmodellen, Auftragen von Schlicker und Stuck zum Aufbau der Schale, Härten und Trocknen der Schale, Entparaffinieren, Brennen der Schale, Metallschmelzen und -gießen, Erstarren und Abkühlen und schließlich Entfernen, Reinigen und Endbearbeiten der Schale. Im Wesentlichen ähnelt der Feinguss dem Sandguss, da das geschmolzene Metall typischerweise die Form füllt und unter der Schwerkraft erstarrt. Der wesentliche Unterschied liegt in den Formmaterialien und der Art der Formenherstellung.
Beim Feinguss werden ein schmelzbares Wachsmodell (allgemein als „Wachsmodell“ bezeichnet) und eine einteilige Keramikschale ohne Trennfuge verwendet, was die folgenden Vorteile bietet:
Feinguss – Hauptmerkmale
Hohe Präzision und Oberflächenqualität – Dank der Präzisionsform und dem Fehlen von Trennfugen erreichen Feingussteile Maßtoleranzen von CT4 bis CT7 und Oberflächenrauheitswerte (Ra) von nur 1,6 bis 12,5 μm.
Komplexe Geometrie und dünne Wände – Mit relativ einfachen Werkzeugen und Geräten können beim Feinguss sehr komplizierte Formen und dünnwandige Gussteile mit minimalen Wandstärken von nur 0,3 mm und minimalen Gusslochdurchmessern von 0,5 mm hergestellt werden.
Material- und Chargenflexibilität – Feinguss ist mit einer Vielzahl von Legierungen kompatibel und nicht durch die Produktionslosgröße begrenzt. Es eignet sich besonders gut zum Gießen von Legierungen mit hohem -Schmelzpunkt- und schwer zu bearbeitenden Materialien.
Kompromisse-Der Prozess umfasst mehrere Schritte, lange Produktionszyklen und relativ teure Rohstoffe, was zu höheren Gusskosten führt. Gussteile beschränken sich typischerweise auf kleine Teile im Bereich von einigen zehn Gramm bis zu mehreren Kilogramm, im Allgemeinen jedoch nicht über 25 kg.
Feinguss ist eine der Schlüsselmethoden, um eine minimale oder gar keine Bearbeitung zu erreichen. Es eignet sich besonders gut für die Herstellung von Präzisionsgussteilen mit komplexen Geometrien, Legierungen mit hohem -Schmelzpunkt-, schwer zu bearbeitenden Materialien und anspruchsvollen Leistungsanforderungen. Heutzutage wird Feinguss häufig bei der Herstellung von Komponenten für Dampfturbinen, Gasturbinenschaufeln, Schneidwerkzeugen, Instrumententeilen, Automobil- und Traktorkomponenten sowie Werkzeugmaschinenteilen verwendet.
Feinguss –HauptsächlichVerfahren
Der Feingussprozess umfasst im Wesentlichen die folgenden Schritte:
Herstellung von Metallformen
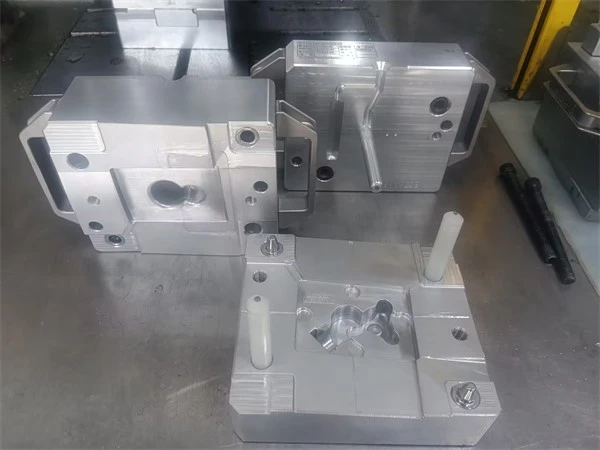
Beim Feingussverfahren müssen sowohl das Wachsmodell als auch die Formschale zerstört werden. Jeder Guss erfordert ein neues Wachsmodell, daher werden entweder 3D-gedruckte Wachsmodelle oder Formen zur Herstellung von Wachsmodellen benötigt. Bei der Herstellung der Form müssen die Schrumpfungsraten sorgfältig berechnet und berücksichtigt werden, da diese Schrumpfungen während der verschiedenen Phasen der Wachsmodellherstellung, des Schalenformens und der Erstarrung nach dem Guss auftreten.

Herstellung von Wachsmodellen
Heißes Wachs wird in die Metallform eingespritzt, man lässt es abkühlen und erstarren und dann wird die Metallform entfernt, um das Wachsmodell zu erhalten. Bei komplexen inneren Hohlraumstrukturen werden Keramikkerne zur Bildung interner Funktionsmerkmale verwendet. Dieser Produktionsprozess ähnelt dem Druckguss, beim Druckguss wird jedoch geschmolzenes Metall verwendet, während beim Wachsausschmelzverfahren flüssiges Wachs zum Einsatz kommt.

Zusammenbau des Wachsmusters (Baumzusammenbau)
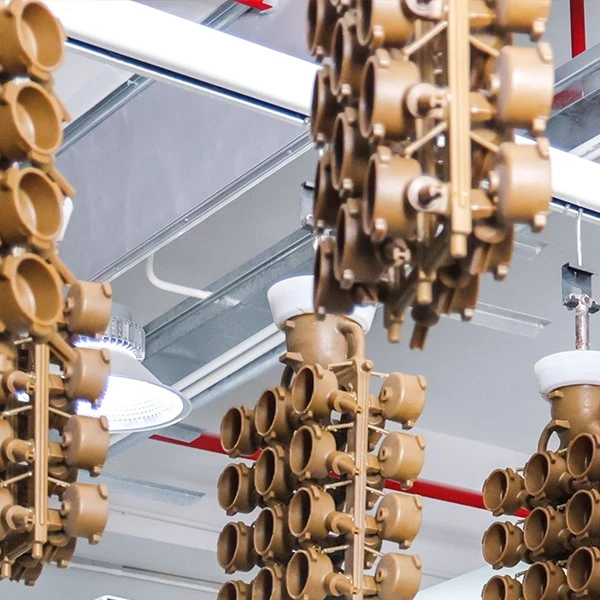
Mehrere Wachsmodelle werden auf einen Wachskanal (eine Wachsstange) geschweißt oder zusammengefügt, um eine Wachsmodellgruppe zu bilden und so ein Angusssystem zu schaffen. Dieses System umfasst einen Gießbecher (den Eingang, durch den geschmolzenes Metall in das Angusssystem eingeführt wird).

Herstellung von Schalenformen
Der Wachsmusterbaum wird in eine Aufschlämmung auf Kieselsäure--Basis getaucht. Dieser Tauchvorgang wird mehrmals wiederholt, wobei vor jedem Tauchgang unterschiedliche feuerfeste Materialien aufgetragen werden und jede Schicht trocknen und aushärten kann. Die getrockneten Beschichtungen bilden eine Keramikhülle um das Wachsmodell und das Angusssystem. Anschließend wird die Keramikschale erhitzt, bis das Wachs schmilzt und ausläuft, sodass im Inneren ein Hohlraum zurückbleibt. - Damit ist die Herstellung der Schalenform abgeschlossen.

Entparaffinierung
Nachdem die Schalenform vollständig ausgehärtet ist, muss die Wachsmodellbaugruppe aus der Schale herausgeschmolzen werden. Dieser Schritt wird als Entparaffinierung bezeichnet. Abhängig von der verwendeten Erhitzungsmethode gibt es verschiedene Entparaffinierungsmethoden, wobei die Heißwassermethode und die Hochdruckdampfmethode am gebräuchlichsten sind. Wichtige Hinweise: Bei Verwendung der Heißwasser-Entparaffinierungsmethode sollte die Entparaffinierungsöffnung nach oben zeigen, damit das geschmolzene Wachs reibungslos ausfließen kann, und die Wassertemperatur sollte möglichst hoch, aber nicht kochend sein. Bei Verwendung der Entparaffinierungsmethode mit Hochdruckdampf sollte die Entparaffinierungsöffnung nach unten zeigen, damit das geschmolzene Wachs ordnungsgemäß abfließen kann.

Brennen der Schalenform (Vorwärmen)
Die entparaffinierten Schalenformen werden in einem Ofen gebrannt. Die Ofentemperatur wird schrittweise auf 800–1000 Grad erhöht. Im Allgemeinen erfordern Schalenformen aus Ethylsilikathydrolysat höhere Brenntemperaturen, während Formen aus Natriumsilikat niedrigere Brenntemperaturen erfordern. Nachdem sie eine bestimmte Zeit lang auf der Zieltemperatur gehalten wurden, werden die Schalenformen entnommen und sind zum Ausgießen bereit. Beim Brennen werden Wachsreste, Verunreinigungen und etwas NaCl (aus Schalen auf Natriumsilikat--Basis) weggebrannt; adsorbiertes Wasser und kristallines Wasser in der Hülle werden vollständig ausgetrieben; und das Kieselgel zerfällt weiter zu SiO₂. Durch das Brennen erhält die Schalenform eine höhere Festigkeit und einen saubereren Innenhohlraum.

Gießen (Gießen)
Die Legierungselemente werden entsprechend der spezifischen Materialqualität für jede Ofencharge dosiert. Wenn die Stahlschmelze die Gießtemperatur erreicht, kann sie gegossen werden. Der geschmolzene Stahl wird heiß in die Schalenform gegossen und fließt durch den Gießbecher und das Angusssystem in jeden Hohlraum des Baums. Durch die vorgeheizte Schalenform kann das geschmolzene Metall leichter durch dünnwandige oder schlanke Abschnitte fließen. Nachdem das Metall abgekühlt und erstarrt ist, erhält man hochpräzise Gussteile.

Entfernen und Reinigen der Schale
Sobald die Schalenform und die Gussteile nach dem Gießen vollständig erstarrt und abgekühlt sind, wird eine Vibrationsausrüstung verwendet, um die Schalenform von den Gussteilen zu trennen. Nach der anfänglichen Sandentfernung wird ein Kugelstrahlen durchgeführt, um den größten Teil des anhaftenden Sandes von der Oberfläche der Gussrohlinge zu entfernen. Anschließend können die einzelnen Gussteile durch verschiedene Trennverfahren vom Angusssystem getrennt werden.

Torschleifen und Endbearbeitung
Die verbleibenden Anschnittstummel an den Gussrohlingen werden hauptsächlich durch Schleifen mit Schleifscheiben oder spanende Bearbeitung entfernt. Dieser Schritt umfasst sowohl das Grob- als auch das Feinschleifen, wobei darauf geachtet werden muss, dass der Teilkörper beim Schleifen nicht beschädigt wird. Nachfolgende Nachbearbeitungsvorgänge beseitigen hauptsächlich Oberflächenfehler, die auf den Gussteilen vorhanden sein können, wie z. B. Sandlöcher, Schlackeneinschlüsse, Grate, Vorsprünge und Verformungen. Zu den primären Methoden gehören Schleifen, Schweißreparaturen, Richten und Kugelstrahlen. Nach bestandener Sichtprüfung werden die Gussteile für verschiedene Wärmebehandlungsprozesse in die Wärmebehandlungsproduktionslinie überführt.
Unser Legierungssortiment
Simons Technology bietet eine große Auswahl an Legierungen an, darunter Edelstahl, Kohlenstoffstahl, niedrig-legierter Stahl, mittel-legierter Stahl, hoch-Manganstahl, Legierungen auf Nickelbasis-, Legierungen auf Kobaltbasis-, Nicht-eisenhaltige Legierungen und mehr. Die vollständige Liste finden Sie im Anhang.
Gewichts- und Größenmöglichkeiten
- Stückgewicht: 0,001 kg – 622 kg
- Maximale Abmessungen: Ø710 mm × 300 mm
- Maximale Länge einer-Achse: 1200 mm
Hohe Maßgenauigkeit
Die Gussteile von Simons Technology erfüllen die Standards VDG P690 D1–2 oder ISO 8062 DCTG4–6. Detaillierte Toleranzklassen finden Sie im Anhang.
Schnelles Prototyping
Simons Technology ist mit Pulversinter-Laser-Rapid-Prototyping-Maschinen und lichthärtenden Rapid-Prototyping-Systemen ausgestattet, die ein schnelles Prototyping und eine Kleinserienproduktion ermöglichen.
Vakuumguss
Mit hauseigenen Vakuum-Induktionsschmelzöfen produziert Simons Technology Gussteile aus Kobalt-{{1}- und Nickel---basierten Legierungen mit Stückgewichten von 0,001 kg bis 25 kg.
Komplexe Geometriefunktionen
Im gesamten Prozessdesign von Simons Technology kommt fortschrittliche Gusssimulationssoftware zum Einsatz. Für Teile mit komplizierten Strukturen verwenden wir spezielle Techniken wie lösliche Kerne, Keramikkerne, Salzkerne und C-1 Core Mix.

Zusätzliche Funktionen
- Automatische Wachsspritzmaschinen mit zentralen Gruppensteuerungssystemen
- Automatische Schalenherstellungsroboter und Trockenräume mit automatischer Temperatur- und Feuchtigkeitsregelung
- Schnelle-Trocknungstechnologie zur Verkürzung der Schalentrocknungszyklen
- Fortschrittliche Entparaffinierungsautoklaven mit Wachsentwässerungsfunktion
- Sicheres und umweltfreundliches-automatisches Wachsbehandlungssystem
- Selbst-entwickeltes computergestütztes System zur präzisen Einstellung der Legierungszusammensetzung
- Roboterarme zum Gießen und Entformen der Pfanne (geeignet für große Teile)
- Fortschrittliche Wärmebehandlungsausrüstung, einschließlich vollautomatischer Atmosphärenöfen und Hochtemperatur-Lösungsöfen
Kontaktieren Sie uns
Wenn Sie weitere Informationen zu den Fähigkeiten von Simons Technology wünschen oder Ihre spezifischen Anforderungen besprechen möchten, wenden Sie sich bitte an uns.